

نظام صقل آلي
آلة صقل المرآة الصناعية
8K مرآة صقل نظام الفولاذ المقاوم للصدأ غير الصديقة للبيئة خالية من الأحماض
لوحة الألمنيوم ملف مرآة صقل آلة
آلة طلاء مرآة 6K للأسطح المعدنية
آلة تلميع المرآة المعدنية عالية الدقة
ضغط هوائي 8 ك آلة صقل مرآة
آلة صقل الفولاذ المقاوم للصدأ طراز 8 ك
مرآة لامعة عالية Buffing &Polishing Machine
رقم 88K إنهاء المرآة الحشو صقل آلة
سوبر 8 ك آلة صقل المرآة
آلة تفجير المعادن الصناعية
التيتانيوم المرايا السطحية آلة النفخ
الملف إلى الملف رقم 4 انتهى خط الطحن
ورقة إلى ورقة NO.4 انتهى خط الطحن
آلة طحن لفائف معدنية
آلة تنظيف الألواح المعدنية
آلة صقل النحاس
آلة صقل سطح التيتانيوم
آلة تنظيف صفائح الألمنيوم
آلة طحن بلا صدأ 4
(بالإنجليزية) Belt Brushing & Grinding Machine
آلة طحن (إتش إل) عديمة الصدأ
رولر إتش إل آلة الطحن
حزام فرشاة HL
آلة إنهاء HL الجافة
الرطب HL آلة إنهاء
جاف رقم 4 & إتش إل خط آلة الطحن
رطب رقم 4 وفرشاة خط
آلة إسكتلندي -برايت للسطح المعدني
آلة اسكتلندية بريتية
الفولاذ المقاوم للصدأ ماكينة تلميع الأسكتلندي
رطب سكوتش برايت ماشين لاين
سكوتش برايت آلي بالكامل (إس بي) خط الآلة
SB آلة التذبذب
آلة طحن إس بي
سكوتش برايت مع متذبذب
ماكينة سكوتش برايت جافة
أربعة اسطوانات سكوتش برايت آلة طحن
آلة طحن الاهتزاز المصنوعة من الفولاذ المقاوم للصدأ
طحن الاهتزاز
آلة طحن الاهتزاز المصنوعة من الفولاذ المقاوم للصدأ
آلة تعمل بصمام الريح
ماكينة غطاء اسطواني مضاد للبصمة
آلة مضادة للبصمة مطلية مسبقاً
آلة طلاء مضادة للبصمة
ماكينة طلاء مضاد للبصمة
Precision Sheet Cutting Line for Decorative Metal Processing
خط التسوية والقطع الدقيق لمعالجة الألواح المعدنية
الملف التلقائي غير الملفوف
أخبار الصناعة
بقلم: ليبون
Sep 21,2026
كل من 201 و 304 من الصلب المقاوم للصدأ يمكن صقلها إلى 8K نهاية المرآة. والفرق ليس ما إذا كانت المادة يمكن أن تصبح عاكسة، ولكن ما هو مقدار التحكم في العملية المطلوبة لتحقيق سطح موحد ومقبول تجاريًا.
وبالمقارنة مع 304، فإن 201 من الفولاذ المقاوم للصدأ يكون أكثر صلابة وحساسية لحرارة الطحن وتصلب العمل. ولذلك فإنه يضع متطلبات أكبر على تسلسل التلميع الخشن، والانتقاء الكاشط، والتبريد، وضغط الطحن، وسرعة التغذية. إذا تم استخدام نفس الإعدادات لكلا المادتين، فمن المرجح أن تحتفظ ورقة 201 بثقوب دقيقة، أو تظهر ضبابًا أو تظهر انعكاسًا غير متساوٍ بعد التلميع الدقيق.
201 الفولاذ المقاوم للصدأ يستخدم نيكل أقل ومنجنيز أكثر من 304. يعطي هذا التكوين الدرجتين سلوك تشكيل وتلميع مختلف. في الإنتاج، غالبا ما يشعر 201 صعوبة في الطحن وقد تسخن بشكل أسرع في حالة الحمل غير المناسب. وبمجرد أن يصبح السطح شديد السخونة، فإن تصلب العمل يمكن أن يقلل من كفاءة القطع ويجعل تحقيق الصقل المستقر أكثر صعوبة.
304 الفولاذ المقاوم للصدأ لديه صلابة أكثر اعتدالا وعادة ما يكون أكثر تسامحا أثناء تلميع المرآة. ويمكن أن تصل في كثير من الأحيان إلى السطح المتوسط المطلوب مع نطاق أوسع من معلمات التشغيل. ومع ذلك، لا يزال السطح الوارد مهمًا: قد تتطلب ورقة 304 2B الفقيرة مع الحفر أو عيوب الدحرجة تحضيرًا أكثر من ورقة أنظف.
عامل المعالجة | الفولاذ المقاوم للصدأ 201 | 304 من الفولاذ المقاوم للصدأ |
سلوك الطحن | عموما أصعب في القطع وأكثر حساسية للعمل الصلب. | عادة ما يكون من الأسهل طحن المتغيرات وأكثر تسامحا معها. |
التحكم في الحرارة | يتطلب تبريدًا دقيقًا ومجموعة ضغط وسرعة متوازنة. | لا تزال تتطلب التبريد، ولكن عادة ما يكون لها نافذة عملية أكثر استقرارًا. |
التلميع الخشن | ويلزم إيلاء مزيد من الاهتمام لإزالة عيوب الأكسيد والحفر الدقيقة والدوران دون ترك آثار عميقة. | غالبا ما تكون إزالة العيوب السطحية أسهل، اعتمادا على جودة 2B الواردة. |
إعداد المعلمات | ويمكن أن يسبب الضغط المنخفض أو المفرط كلاهما مشاكل ؛ التعديل المستند إلى العينات مهم. | الوصفات القياسية هي أسهل في الإنشاء، ولكن يجب أن تظل متوافقة مع السمك وحالة السطح. |
المخاطر النموذجية | المظهر الغائم، المناطق البيضاء، الحفر المحتفظة أو السطوع غير المتساوي. | علامات التدويم المتبقية، أو السديم المحلي أو علامات تلمع الرأس إذا لم يكن التحضير كافيا. |
خط تلميع 8K لا يبدأ بسطح فارغ. ويبدأ بصفيحة 2B أو BA الفعلية التي يوفرها مصنع الصلب. وتكون مادة البطانة أكثر إشراقًا ونعومة بالفعل، لذلك تتطلب عادةً طحنًا خشنًا أقل تصحيحًا. قد تحمل صفيحة 2B نسيج متدحرج دقيق أو أكسيد أو حفر ضحلة أو تباين سطح محلي يجب إزالته قبل تلميع المرآة.
وهذا مهم بشكل خاص اليوم لأن المزيد من المعالجات تستخدم 201 2B ورقة كمادة خام لإنتاج 8K. وقد لا يوفر الخط المصمم حول مادة BA أو 304 الأنظف سعة تلميع خشنة كافية عندما تتغير المادة الواردة. يجب أن يتبع تكوين الآلة المادة الخام الحقيقية، وليس فقط النهاية المستهدفة.
الغرض من التلميع الخام هو إزالة العيوب مع إنتاج قاعدة دقيقة وموحدة بشكل كاف لقسم المرآة. وبالنسبة لمواد 2B 201، تتطلب هذه المرحلة عادة تسلسل حبيبات مخطط بعناية ومجموعات عمل كافية لفصل إزالة العيوب الثقيلة من التنقية السطحية.
·المتفجرات:حدد نوع الخدوش وتسلسل الحبيبات وفقًا للصلابة الفعلية وعمق العيوب في الورقة
·الضغط:استخدم حملا كافيا لقطع السطح، ولكن تجنب الضغط المفرط الذي يولد الحرارة ويسرع العمل الصلب.
·سرعة التغذية:مطابقة سرعة الخط مع قدرة الطحن المتاحة ؛ زيادة السرعة دون إزالة كافية تترك عيوب في قسم التلميع الدقيق.
·التبريد:قم بتوصيل سائل التبريد بالتساوي إلى منطقة الطحن النشطة للتحكم في درجة الحرارة وإزالة بقايا الطحن.
·النوعية المتوسطة:قبل التلميع الدقيق، ينبغي الوصول إلى سطح نظيف وموحد حول 0.05 ميكرومتر رع، رهناً بنتائج العملية والعينة المتفق عليها.
التلميع الدقيق مع الأقراص الصوف ومتوسط التلميع المتحكم به يزيد من اللمعان ويقلل من خشونة السطح. ولا يمكن أن يمحو بشكل موثوق العلامات الكاشطة العميقة أو الحفر المحتفظ بها أو الإزالة غير المنتظمة التي خلفتها مرحلة التلميع الخشنة. إضافة المزيد من رؤوس التلميع الدقيق قد يزيد من القدرة الإنتاجية، لكنه لا يحل محل تحضير السطح الصحيح.
وبالنسبة لكل من 201 و 304، ينبغي تعديل وصفة التلميع الدقيق مع المادة والسطح الداخل والمخرجات المطلوبة. وفي عملية تقليدية، يمكن استخدام مسحوق أكسيد الألومنيوم والماء وحامض النيتريك في خليط محكوم. التلميع الميكانيكي الخالي من الأحماض ممكن أيضا، ولكن يجب التأكد من نهايته وسرعة إنتاجه عن طريق اختبار العينة.
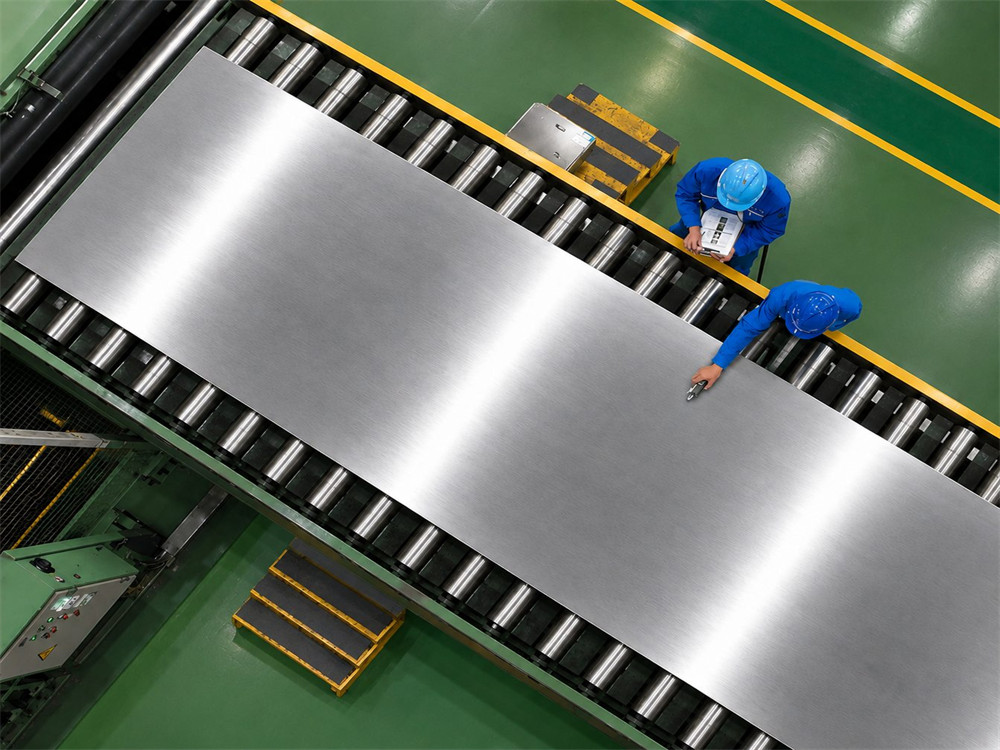
وينبغي فحص الورقة النهائية باستخدام كل من الأدوات والفحص البصري. ومن المراجع التجارية الشائعة الاستخدام هو Ra أقل من 0.02 ميكرومتر ومعان يتراوح من 600 إلى 800 وحدة حرارية يقاس عند 60 درجة. وينبغي الاتفاق على نطاق القبول الدقيق مع المشتري والتحقق منه بنفس طريقة القياس.
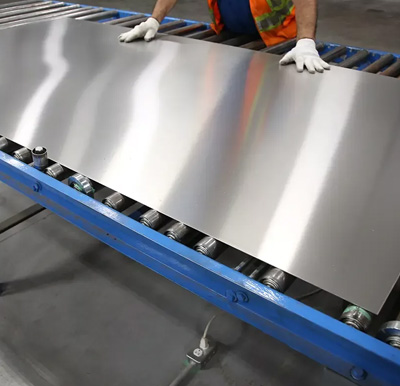
وفي ظل الإضاءة القوية والمتساوية، افحص الورقة بأكملها بحثًا عن أقواس الرأس المصقعة، وعلامات التدويم، والضباب، والحفر، وتباين الألوان، والانعكاس المشوه. تحقق من المناطق اليسرى والوسطى واليمنى وكذلك الرأس والوسط والذيل للورقة. قراءة التلميع العالية عند نقطة ما لا تثبت أن السطح بأكمله موحد.
304 هو عموما أسهل لتلميع ويقدم نافذة عملية أوسع. 201 يمكن أن يحقق أيضا لمسة نهائية مرآة عالية الجودة 8K، لكنه يحتاج عادة إلى قدرة تلميع خشنة أقوى وتحكم أكثر صرامة في الحرارة والضغط والسرعة. ويعتمد الاختيار الأفضل على سوق المنتج، وتكلفة المواد الخام، ومتطلبات التآكل، والمشتري#39 ؛ معيار سطح.
بالنسبة لمشروع جديد، فإن النهج الأكثر أمانًا هو اختبار العميل#39 ؛ أغطية حقيقية يكشف تلميع العينة عن متطلبات إزالة العيوب الحقيقية، وتسلسل الكشط المناسب، واللمعان القابل للتحقيق، وسرعة الإنتاج الواقعية. هذه المعلومات أكثر فائدة من اختيار الآلة فقط عن طريق درجة الصلب أو السمك.
نعم. مع المواد الخام المناسبة والعملية التي يتم التحكم فيها بشكل صحيح، 201 يمكن أن تصل إلى نهاية مرآة تجارية 8K. وهو يتطلب عادة تلميع خشن أكثر حذرا والتحكم في الحرارة.
نعم، شريطة أن يكون للخط قدرة تلميع وخشونة كافية ووصفات قابلة للتعديل للاختيار الكاشط والضغط والتبريد وسرعة التغذية. ولا ينبغي استخدام نفس الإعدادات تلقائيًا لكلا الصفين.
عادة ما تبدأ البطانة السطحية بسطح أكثر إشراقًا ونعومة، لذلك قد يتطلب طحن أقل تصحيحًا. ومع ذلك، ينبغي أن يراعي القرار النهائي تكلفة المواد وتوفرها ونهايتها المستهدفة واقتصاديات الإنتاج.
من فضلك، لا تتردد في الاتصال بنا إذا كنت بحاجة إلى أي معلومات إضافية.
حقوق الطبع والنشر © لشركة ليبون للمعدات المعدنية المحدودة جميع الحقوق محفوظة.
تصميم بونتوب.
 الإنجليزية
 الروسية
 الإسبانية
 البرتغالية
 العربية
 الفيتنامية
 التركية
 En